Publié le 9 octobre 2026 · PFSIX, soudure industrielle sur site · 4 min de lecture
Résumé
- Trois procédés reviennent sur la plupart des chantiers de réparation industrielle : la soudure MIG/MAG, la soudure TIG et l'électrode enrobée.
- Le choix dépend surtout du métal, de l'épaisseur de la pièce et des conditions d'intervention — accès, propreté de la zone, chantier extérieur ou intérieur.
- Un même chantier de réparation à Mouscron peut combiner plusieurs procédés selon la zone à souder et la finition recherchée.
Dans cet article
MIG, TIG, électrode enrobée : ce qui les différencie
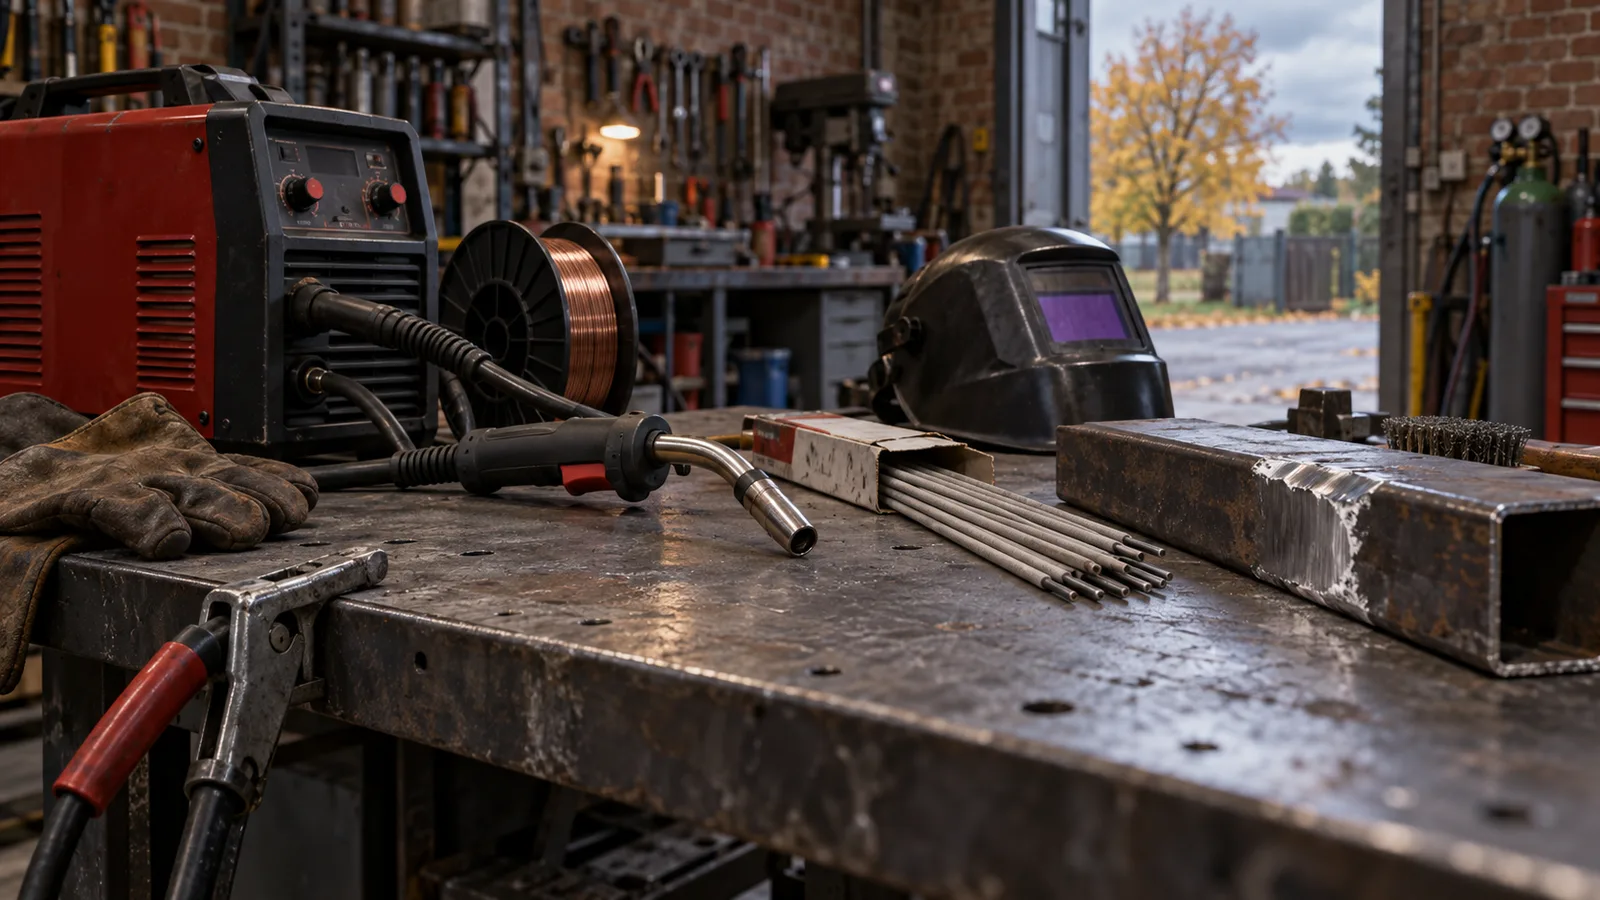
Les trois procédés produisent tous un cordon de soudure, mais pas de la même façon. La soudure MIG/MAG utilise un fil fusible dévidé en continu, protégé par un gaz : c'est un procédé rapide, adapté à de nombreuses réparations d'atelier comme de chantier.
La soudure TIG chauffe la pièce avec une électrode non fusible en tungstène, tandis qu'un métal d'apport est ajouté séparément à la main. Elle demande plus de temps, mais offre un cordon plus propre et plus précis, apprécié sur les pièces fines ou les métaux plus sensibles comme l'inox.
L'électrode enrobée, la plus ancienne des trois techniques, reste très utilisée sur les chantiers industriels : elle tolère mieux le vent, la poussière et l'humidité, sans bonbonne de gaz à transporter jusqu'à la zone d'intervention.
Quel procédé pour quelle réparation ?
Sur une structure épaisse, un châssis ou une pièce en extérieur difficile d'accès, l'électrode enrobée reste souvent le choix le plus pratique : elle demande peu de préparation et s'adapte aux positions de soudage contraignantes.
« Le bon procédé n'est pas le plus rapide dans l'absolu, c'est celui qui convient à la pièce et au terrain. »
Pour une réparation courante en acier, dans de bonnes conditions d'accès, le MIG/MAG permet d'avancer vite tout en gardant une bonne qualité de cordon. Le TIG, lui, est réservé aux cas où la finition et la précision priment : pièce fine, soudure proche d'un composant sensible, ou intervention en atelier ou sur site à Mouscron sur une pièce en inox.
- Électrode enrobée : chantier extérieur, pièces épaisses, accès difficile
- MIG/MAG : réparations courantes en acier, bon compromis vitesse/qualité
- TIG : précision, pièces fines, inox et métaux sensibles
Nos chantiers
Découvrez nos réalisations
Des réparations menées avec le procédé adapté à chaque pièce, dans les usines et sur les chantiers de la région.
Le rôle du métal et de l'épaisseur de la pièce
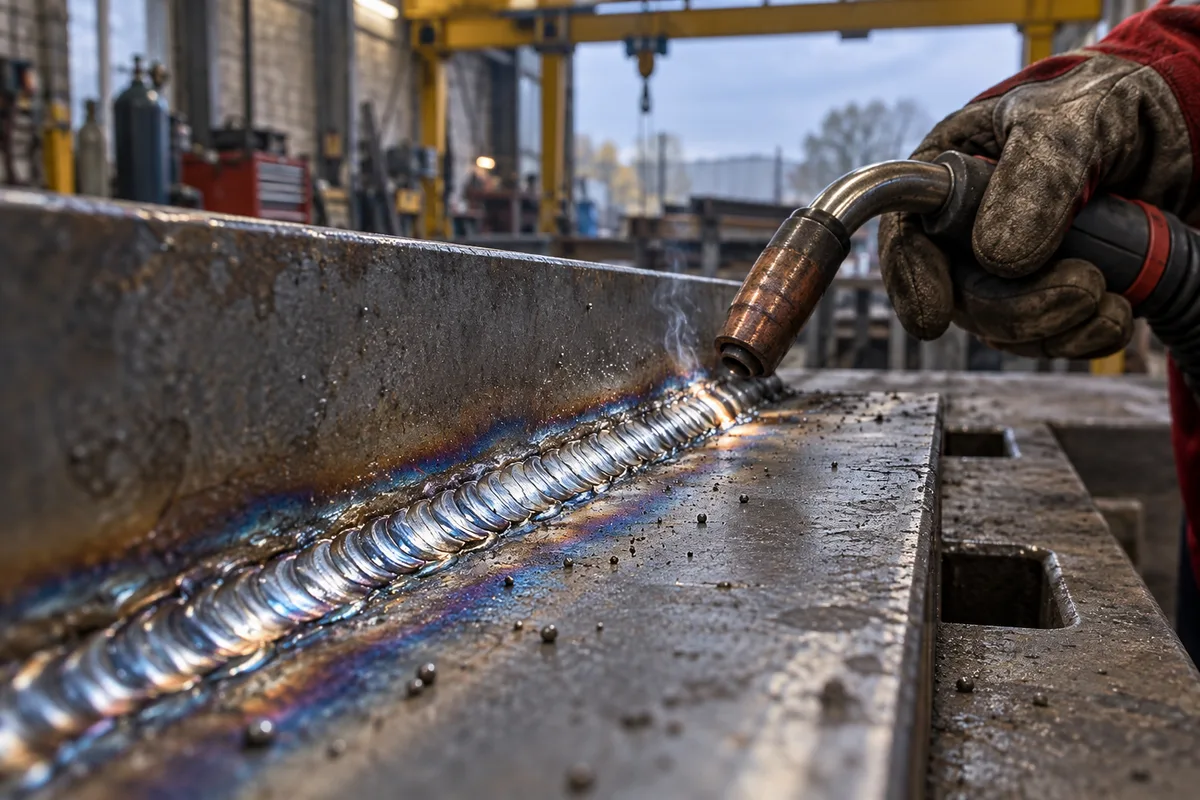
Le métal à réparer oriente fortement le choix du procédé. L'acier au carbone s'accommode bien du MIG/MAG comme de l'électrode enrobée, alors que l'inox demande davantage de précaution pour préserver sa résistance à la corrosion — le TIG y est souvent privilégié. Notre article sur acier, inox et fonte détaille ces différences.
L'épaisseur compte tout autant : une tôle fine se travaille avec plus de délicatesse qu'une pièce massive, sous peine de la déformer ou de la percer. C'est aussi pour cette raison qu'un même chantier peut faire appel à plusieurs procédés selon la zone concernée.
Pourquoi le contexte de chantier compte aussi
Le procédé « idéal » sur le papier n'est pas toujours celui qui convient une fois sur place. Une zone difficile d'accès, un site en activité ou une météo changeante peuvent faire pencher la balance vers un procédé plus robuste, quitte à revenir ensuite sur une finition plus fine si nécessaire.
C'est une évaluation faite sur site, avant toute intervention, qui permet de choisir le procédé réellement adapté à la réparation et aux contraintes du lieu.
Questions fréquentes
À lire aussi
- Acier, inox, fonte : ce qui change quand on soude sur site
- Contrôle qualité d'une soudure : ce qu'on vérifie sur site
- Plasma, chalumeau, lance thermique : quel procédé de découpe ?
On intervient aussi dans la région
Nous intervenons aussi en soudure industrielle sur site à Tournai, Pecq, Ath, Comines-Warneton, Estaimpuis, Leuze-en-Hainaut, Péruwelz, Antoing, Lessines et Mons.
Une réparation à évaluer, quel que soit le procédé ?
PFSIX se déplace sur votre site, évalue la pièce et choisit le procédé adapté avant d'intervenir.