Publié le 30 octobre 2026 · PFSIX, soudure industrielle sur site · 3 min de lecture
Résumé
- Le préchauffage consiste à chauffer la pièce avant de souder ; le post-chauffage à maîtriser son refroidissement après.
- Objectif commun : éviter un refroidissement trop rapide, qui durcit et fragilise la zone soudée jusqu'à la fissure.
- Ces traitements sont surtout nécessaires sur les fortes épaisseurs, certains aciers et la fonte, ainsi que sur les rechargements importants.
Dans cet article
Qu'est-ce que le préchauffage en soudure ?
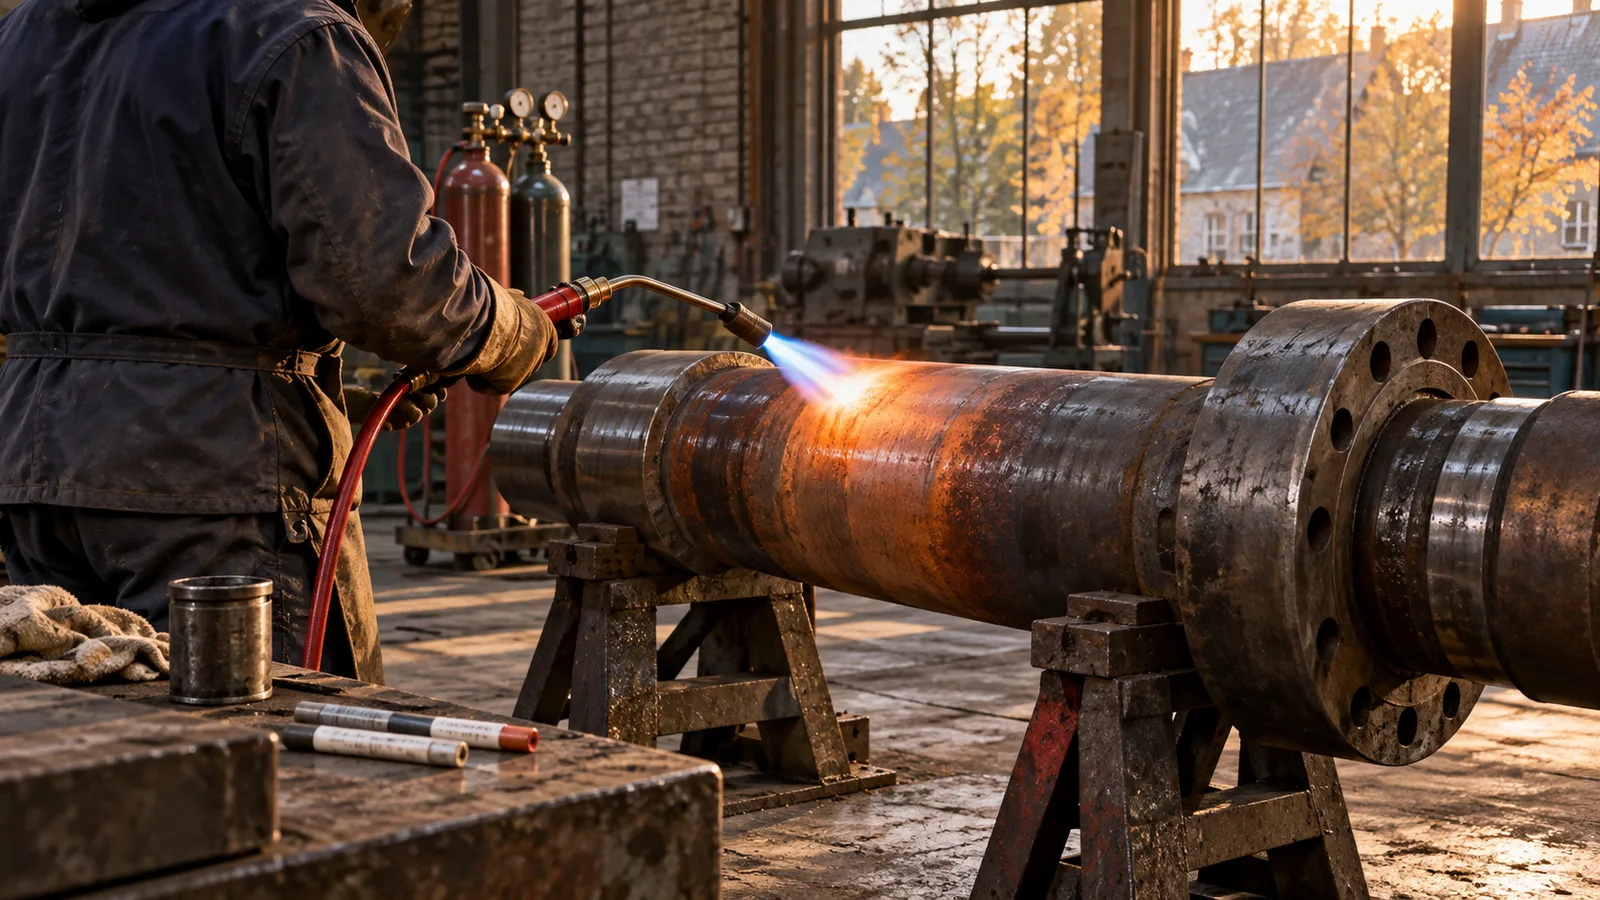
Le préchauffage consiste à porter la zone à souder à une température donnée avant d'allumer l'arc, généralement au chalumeau ou avec des résistances chauffantes. Au lieu de souder sur un métal froid, on part d'une pièce déjà chaude, ce qui change complètement la façon dont la soudure va refroidir ensuite.
La température visée dépend du métal, de son épaisseur et de la nature de la réparation : ce n'est pas un geste systématique, mais un paramètre décidé avant l'intervention, au même titre que le procédé ou le métal d'apport.
Sur les pièces massives, on surveille la température pendant toute l'opération pour qu'elle reste dans la bonne plage — un coup de chalumeau au départ ne suffit pas si la chaleur s'évacue plus vite qu'on ne l'apporte.
Pourquoi un refroidissement rapide fragilise-t-il une soudure ?
Quand une soudure refroidit trop vite, le métal de la zone fondue et de la zone chauffée autour peut se durcir et devenir cassant : c'est la porte ouverte aux fissures, parfois des heures après la fin du cordon. Les tensions internes créées par un écart de température brutal entre la soudure et la pièce aggravent encore le phénomène.
« Une soudure n'est pas finie quand l'arc s'éteint : c'est le refroidissement qui décide de sa solidité. »
Le cas classique : une pièce épaisse et froide qui absorbe la chaleur de la soudure comme un radiateur. Le cordon fige presque instantanément, le métal se transforme mal, et la fissure apparaît au refroidissement — ou au premier choc sur la machine.
Préchauffer revient à réduire cet écart de température dès le départ ; post-chauffer, à accompagner le refroidissement jusqu'au bout. Les deux gestes répondent au même ennemi : la vitesse de refroidissement.
Nos chantiers
Découvrez nos réalisations
Des réparations et rechargements menés avec le traitement thermique adapté à chaque pièce, dans les usines de la région.
Quand le préchauffage est-il nécessaire ?
Le préchauffage devient nécessaire sur les fortes épaisseurs, sur les aciers dont la composition favorise le durcissement, sur la fonte et lors des rechargements importants où beaucoup de matière est rapportée. Une pièce massive en plein hiver, dans un atelier non chauffé ou en extérieur, entre aussi dans ce cas de figure.
Les situations où l'on préchauffe le plus souvent :
- Pièces massives et fortes épaisseurs
- Aciers à haute résistance ou se durcissant au refroidissement
- Fonte, quasi systématiquement
- Rechargements avec beaucoup de matière rapportée
- Interventions en extérieur par temps froid
À l'inverse, une tôle fine en acier courant, soudée en atelier tempéré, n'a généralement pas besoin de préchauffage. C'est l'évaluation de la pièce — métal, épaisseur, température ambiante, contraintes en service — qui détermine le traitement. Les différences de comportement entre métaux sont détaillées dans notre article sur acier, inox et fonte.
À quoi sert le post-chauffage ?
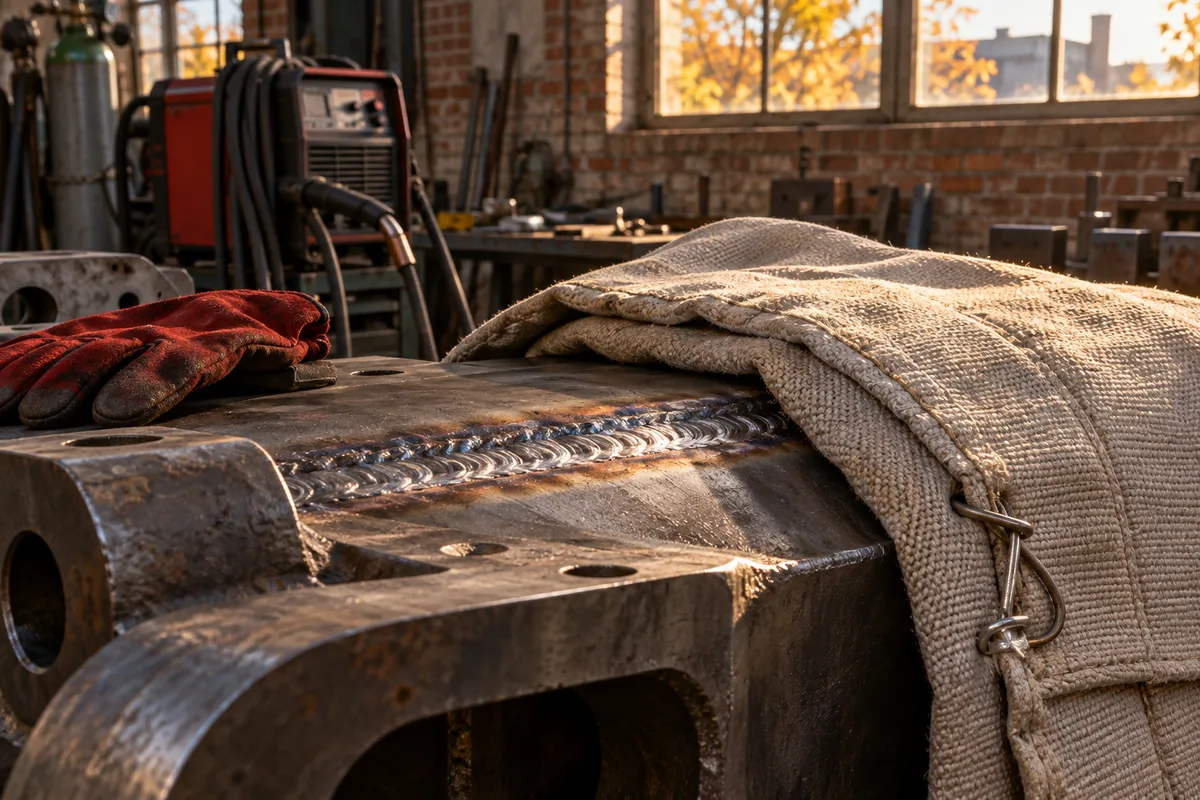
Le post-chauffage prend le relais après la soudure : il s'agit de ralentir et contrôler le refroidissement de la zone travaillée, en maintenant la pièce à température puis en la laissant redescendre lentement — parfois sous couverture thermique. Il permet aux tensions de se relaxer et à l'hydrogène piégé dans le métal de s'évacuer, deux causes majeures de fissuration différée.
« Préchauffer et post-chauffer, c'est traiter la cause avant que la fissure n'apparaisse — pas réparer une deuxième fois. »
Sur la fonte notamment, un refroidissement lent et homogène conditionne la réussite de la réparation : refroidie trop vite, la pièce peut se fendre à côté de la zone réparée. C'est pour cela que certaines interventions se terminent par un refroidissement contrôlé de plusieurs heures.
Sur vos installations à Lessines et dans la région, ces traitements sont décidés lors de l'évaluation de la pièce et intégrés au déroulé de l'intervention, sans surprise en cours de réparation.
Questions fréquentes
À lire aussi
- Rechargement par soudure : prolonger la durée de vie de vos pièces d'usure
- Acier, inox, fonte : ce qui change quand on soude sur site
- Contrôle qualité d'une soudure : ce qu'on vérifie sur site
On intervient aussi dans la région
Nous intervenons aussi en soudure industrielle sur site à Ath, Leuze-en-Hainaut, Péruwelz, Antoing, Tournai, Pecq, Mons, La Louvière, Mouscron et Estaimpuis.
Une pièce délicate à souder ?
PFSIX évalue le métal et l'épaisseur sur place, puis applique le traitement thermique adapté à votre réparation.